เส้นทางเทคโนโลยีเพื่อเพิ่มความแข็งแรงและการนำไฟฟ้าของบัสบาร์อลูมิเนียมแบน 6101 สำหรับการขึ้นรูปแบบอัดขึ้นรูป
Mar 01, 2026
เกณฑ์ทางเทคนิคหลักสี่ประการสำหรับ 6101 Aluminium Flat Busbar สำหรับการขึ้นรูปแบบอัดขึ้นรูป
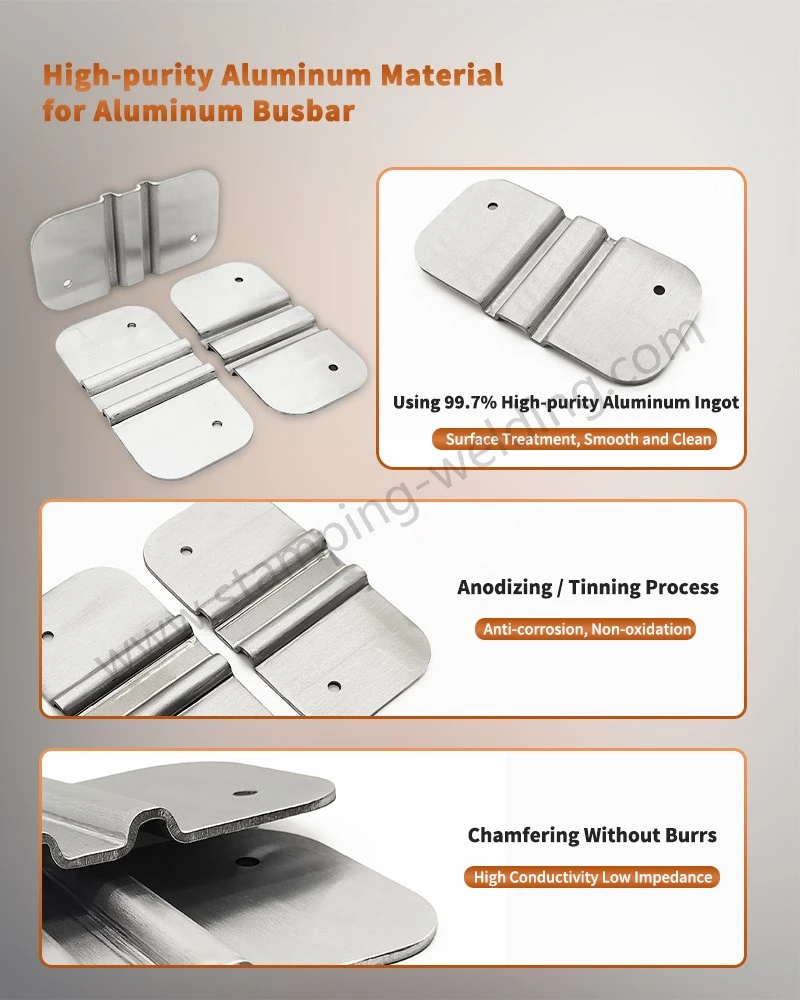
กระบวนการอัดขึ้นรูปคือการเคลือบวัสดุฉนวนบนพื้นผิวของ Bus Bar Aluminium อย่างสม่ำเสมอเพื่อสร้างชั้นป้องกันที่มีความหนาแน่น คุณลักษณะนี้กำหนดว่าแท่งอะลูมิเนียมต้องเป็นไปตามข้อกำหนดที่เข้มงวดในสี่มิติ ได้แก่ กลไก พื้นผิว โครงสร้าง และองค์ประกอบ ในแง่ของความแข็งแรงทางกล สถานการณ์ในยานพาหนะจำเป็นต้องรับมือกับการสั่นสะเทือนอย่างต่อเนื่องและความเค้นในการประกอบ บัสบาร์อลูมิเนียมซีรีส์ 1 ต้องเป็นไปตามมาตรฐานสถานะ H24 ซึ่งหมายความว่าความต้านทานแรงดึงไม่ควรน้อยกว่า 150MPa และความแข็งแรงของผลผลิตไม่ควรน้อยกว่า 135MPa ในแง่ของคุณภาพพื้นผิว พื้นผิวของแท่งอะลูมิเนียมจะต้องเรียบและเรียบ โดยไม่มีเสี้ยนหรือส่วนที่ยื่นออกมาที่ขอบ มิฉะนั้น จะเจาะชั้นฉนวนได้ง่ายในระหว่างกระบวนการอัดขึ้นรูป ทำให้เกิดอันตรายจากการรั่วไหล ในแง่ของการออกแบบโครงสร้าง เพื่อหลีกเลี่ยงการแตกร้าวของชั้นฉนวนที่มุมแหลมคมเนื่องจากความเข้มข้นของความเครียด มุมทั้งสี่ของ Aluminium Flat Busbar สำหรับสวิตช์เกียร์จำเป็นต้องได้รับการออกแบบให้มีมุม R- ที่ราบรื่นตั้งแต่ 0.45 ถึง 0.50 มม. และควรควบคุมความคลาดเคลื่อนของมิติโดยรวมอย่างเข้มงวด ในแง่ของการควบคุมองค์ประกอบ เพื่อให้แน่ใจว่ามีการนำไฟฟ้าที่ดีเยี่ยม องค์ประกอบของโลหะผสมจะต้องมีสัดส่วนที่ถูกต้อง ควรจำกัดปริมาณสิ่งเจือปนอย่างเคร่งครัด และควรควบคุมปริมาณไฮโดรเจนของการหลอมอย่างเข้มงวดเพื่อหลีกเลี่ยงข้อบกพร่องของรูพรุนภายในที่ส่งผลต่อการประมวลผลและประสิทธิภาพในภายหลัง
คอขวดประสิทธิภาพของกระบวนการเตรียมแบบดั้งเดิม
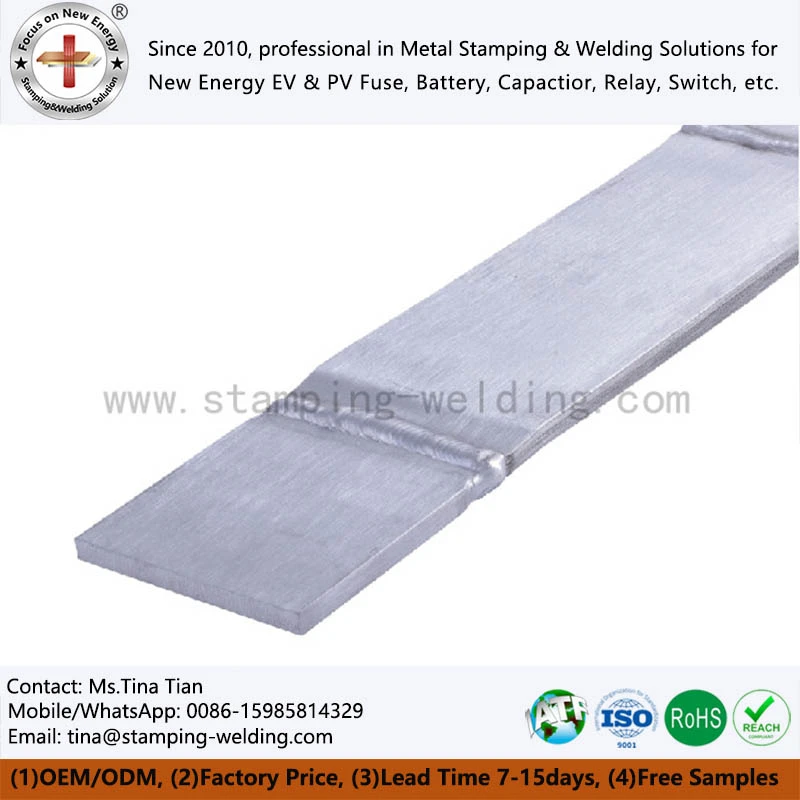
ในปัจจุบัน กระบวนการดั้งเดิมในการเตรียมการเชื่อมต่ออะลูมิเนียมแบบยืดหยุ่น 1370 ชิ้นในอุตสาหกรรมส่วนใหญ่แบ่งออกเป็นการอบชุบด้วยความร้อนและการอัดขึ้นรูปโดยตรง ซึ่งทั้งสองอย่างนี้มีข้อจำกัดโดยธรรมชาติในด้านประสิทธิภาพและคุณภาพที่สมดุล การผสมผสานระหว่างกระบวนการรีดและการรักษาความร้อนที่อุณหภูมิต่ำ-ทำได้โดยการขึ้นรูปขดลวดอลูมิเนียมขนาดกว้างผ่านการรีด จากนั้นนำไปผ่านการบำบัดความร้อน ซึ่งสามารถตอบสนองความต้องการด้านความแข็งแกร่งของสถานะ H24 แต่กระบวนการนี้จำเป็นต้องได้รับความกว้างของเป้าหมายผ่านกระบวนการตัดที่ตามมา และขอบของการตัดจะทำให้เกิดครีบอย่างหลีกเลี่ยงไม่ได้ ซึ่งสามารถทำลายชั้นฉนวนที่อัดขึ้นรูปได้โดยตรง กระบวนการอัดขึ้นรูปโดยตรงใช้แม่พิมพ์สำหรับการขึ้นรูปแบบครั้งเดียว- ซึ่งสามารถขจัดครีบได้อย่างสมบูรณ์และควบคุมรูปร่างมุม R- ได้อย่างแม่นยำผ่านการออกแบบแม่พิมพ์ บัสบาร์อลูมิเนียมแบบแบน 6101 มีข้อได้เปรียบที่สำคัญในด้านคุณภาพพื้นผิว อย่างไรก็ตาม อุณหภูมิในระหว่างกระบวนการอัดขึ้นรูปมักจะสูงกว่าอุณหภูมิการตกผลึกซ้ำของโลหะผสมอลูมิเนียม ส่งผลให้แถบอลูมิเนียมที่ขึ้นรูปอยู่ในสถานะ H112 โดยมีความต้านทานแรงดึงเพียง 120 ถึง 130 MPa ซึ่งไม่สามารถตอบสนองความต้องการด้านประสิทธิภาพเชิงกลของสถานะ H24 และปรับให้เข้ากับสภาพการทำงานที่รุนแรงของยานพาหนะพลังงานใหม่ได้ยาก
เส้นทางกระบวนการแบบรวม: บรรลุความก้าวหน้าทั้งในด้านประสิทธิภาพและคุณภาพ
เพื่อตอบสนองต่อข้อ จำกัด ของกระบวนการแบบดั้งเดิม เส้นทางกระบวนการคอมโพสิตที่เป็นนวัตกรรมใหม่ของ "การเตรียมแท่งอลูมิเนียมการอัดขึ้นรูปอย่างต่อเนื่องขึ้นรูปการเสริมความแข็งแกร่งของการรีดเย็น" แก้ปัญหาเรื่องความสมดุลของความแข็งแรงและคุณภาพพื้นผิวของตัวเชื่อมต่อกำลังไฟฟ้าของอลูมิเนียมบัสบาร์ได้อย่างมีประสิทธิภาพ ประการแรก ในขั้นตอนการเตรียมแท่งอะลูมิเนียม โลหะผสมจะถูกหลอมโดยใช้เทคโนโลยีการหล่อและการรีดอย่างต่อเนื่อง โดยมีการควบคุมอัตราส่วนองค์ประกอบอย่างเข้มงวด ปริมาณซิลิคอนคือ 0.04% -0.07% ปริมาณเหล็กคือ 0.14% -0.16% ปริมาณสารเจือปนแต่ละรายการไม่เกิน 0.02% ปริมาณสารเจือปนทั้งหมดไม่เกิน 0.10% และปริมาณอลูมิเนียมรับประกันว่าจะสูงกว่า 99.70% ทำให้มั่นใจได้ถึงการนำไฟฟ้าจากแหล่งกำเนิด ในเวลาเดียวกัน การควบคุมปริมาณไฮโดรเจนในการหลอมเหลวอย่างเข้มงวดสามารถทำได้โดยผ่านกระบวนการกำจัดก๊าซแบบออนไลน์และกระบวนการอื่นๆ เพื่อกำจัดข้อบกพร่องที่มีรูพรุนภายในในบัสบาร์อะลูมิเนียมแบบสั่งทำพิเศษ ประการที่สอง ในขั้นตอนการขึ้นรูปแบบอัดขึ้นรูปอย่างต่อเนื่อง โหมดการทำงานต่อเนื่องของการคลี่คลาย ยืดตรง ทำความสะอาด การอัดขึ้นรูป การทำความเย็น และการม้วนถูกนำมาใช้เพื่อควบคุมความเร็วการอัดขึ้นรูปที่ 20-25 ม./นาที เพื่อให้มั่นใจถึงประสิทธิภาพและคุณภาพของการขึ้นรูป กระบวนการทำความเย็นใช้การผสมผสานระหว่างการระบายความร้อนด้วยน้ำ 20-30 องศา และการระบายความร้อนด้วยอากาศ 5-8 เมตร/วินาที เพื่อทำให้เย็นลงอย่างรวดเร็วและระงับกระบวนการตกผลึกใหม่ โดยวางรากฐานทางโครงสร้างสำหรับกระบวนการเสริมความแข็งแกร่งในภายหลัง
การรีดเย็นและการอบอ่อน: ขั้นตอนสำคัญในการสร้างสมดุลระหว่างความแข็งแรงและความสามารถในการแปรรูป
การเสริมความแข็งแกร่งของการรีดเย็นเป็นกระบวนการหลักในการบรรลุมาตรฐานความแข็งแกร่งของการเชื่อมต่อแบบยืดหยุ่นของอลูมิเนียม ขณะเดียวกันก็พิจารณารูปร่างมุม R- และอัตราการยืดตัวด้วย ดังนั้นการควบคุมพารามิเตอร์กระบวนการจึงมีความสำคัญ รีดบัสบาร์ที่อัดรีดผ่านโรงรีดเย็น ควบคุมการลดการรีดเย็นอย่างเข้มงวดเป็น 7% -12% ของความหนา หากการลดลงต่ำเกินไป การปรับปรุงความแข็งแกร่งจะไม่เพียงพอ และจะไม่เป็นไปตามข้อกำหนดของรัฐ H24 หากปริมาณการบีบอัดสูงเกินไป จะทำให้เกิดการเสียรูปของมุม - และทำให้ความเข้ากันได้ของการอัดขึ้นรูปเสียหาย เพื่อให้สมดุลระหว่างความแข็งแรงเชิงกลและการยืดตัวของวัสดุ บัสบาร์อลูมิเนียม 6061 จำเป็นต้องผ่านการอบอ่อนด้วยอุณหภูมิต่ำหลังจากการรีดเย็น และเก็บไว้ที่อุณหภูมิ 250-300 องศาเป็นเวลา 1 ถึง 2 ชั่วโมง กระบวนการนี้ไม่เพียงแต่ขจัดความเครียดภายในที่เกิดขึ้นระหว่างกระบวนการรีดเย็นเท่านั้น แต่ยังปรับโครงสร้างจุลภาคของวัสดุให้เหมาะสม เพื่อให้ได้มาตรฐานประสิทธิภาพทางกลของสถานะ H24 ในท้ายที่สุด ในขณะที่ยังคงค่าการนำไฟฟ้าสูงของอลูมิเนียมอัดขึ้นรูปอะลูมิเนียมอัลลอยด์ 1370 ซึ่งช่วยแก้ปัญหาปัญหาในอุตสาหกรรมได้อย่างสมบูรณ์แบบ เนื่องจากกระบวนการแบบเดิมไม่สามารถรักษาสมดุลของคุณภาพพื้นผิวและความแข็งแรงได้
ติดต่อเรา
หากคุณมีความต้องการให้คำปรึกษาด้านกระบวนการ การปรับประสิทธิภาพ หรือการปรับแต่ง6101 อลูมิเนียมแบนบัสบาร์สำหรับการอัดขึ้นรูปโปรดติดต่อเราได้ตลอดเวลา เราจะให้การสนับสนุนทางเทคนิคอย่างมืออาชีพและเสนอราคาเพื่อสอบถามข้อมูลที่ถูกต้องตามเงื่อนไขการทำงานเฉพาะของคุณ เพื่อช่วยคุณแก้ไขปัญหาประสิทธิภาพของผลิตภัณฑ์